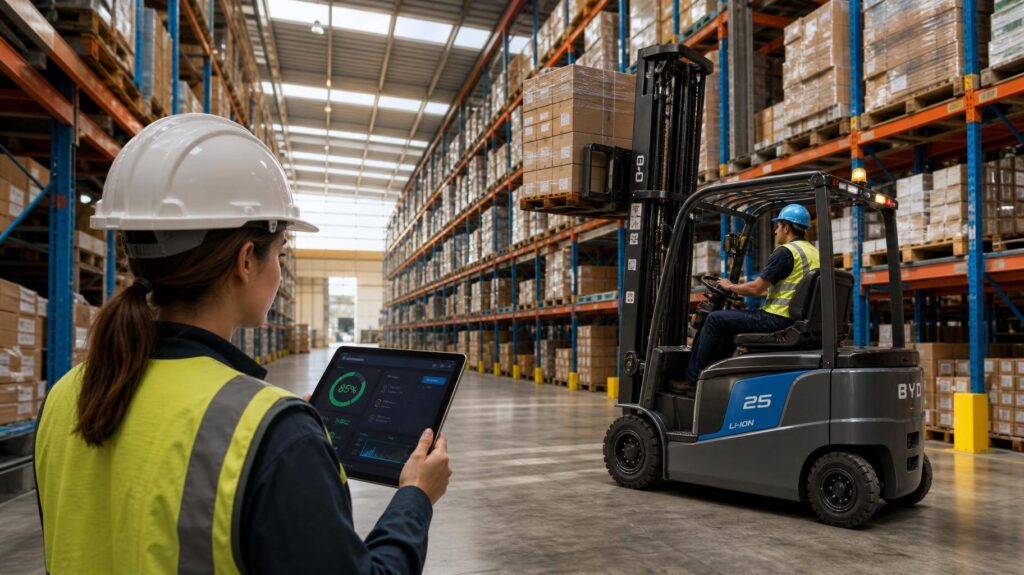
Armazéns que operam com margens apertadas já perceberam que eficiência deixou de ser apenas uma meta operacional. Ela passou a ser critério financeiro, ambiental e trabalhista ao mesmo tempo. A eletrificação da intralogística ganhou força porque responde a três pressões concretas: reduzir custo por movimentação, cumprir metas ESG auditáveis e sustentar operações mais intensas, com menos parada e maior previsibilidade.
Esse movimento não ocorre por modismo tecnológico. Ele avança porque o custo total de operar ativos a combustão em ambientes logísticos está mais exposto. Combustível volátil, manutenção corretiva mais frequente, exigências de ventilação, ruído e emissões dentro de galpões criam uma equação menos competitiva. Em paralelo, equipamentos elétricos evoluíram em autonomia, recarga e conectividade, o que mudou a análise de viabilidade.
Na prática, a transição para operações elétricas se tornou uma decisão de desenho de negócio. Empresas que tratam o tema apenas como troca de frota tendem a capturar parte pequena do ganho. As que integram energia, telemetria, segurança, treinamento e gestão de turnos conseguem reduzir desperdícios invisíveis, como ociosidade de equipamento, recargas mal planejadas e uso inadequado da capacidade de carga.
O ponto central é simples: eletrificar um armazém não significa apenas substituir motor. Significa reorganizar fluxos para operar com mais controle de dados, menos custo variável e melhor desempenho ambiental. É nesse contexto que a empilhadeira elétrica entra como peça estratégica, e não apenas como item de frota.
Por que a intralogística acelera a transição
A pressão por margens é o primeiro vetor dessa mudança. Em centros de distribuição, poucos pontos percentuais de economia operacional podem alterar o resultado anual. Quando a empresa mede custo por pallet movimentado, tempo de ciclo por corredor e disponibilidade da frota por turno, fica mais fácil perceber que a matriz energética do equipamento interfere diretamente no caixa. A combustão carrega custos mais dispersos; a eletrificação tende a concentrar e tornar previsíveis despesas antes variáveis.
O avanço do e-commerce e da reposição mais frequente no varejo também empurrou a intralogística para um padrão quase contínuo. Operações 24/7 exigem ativos com alta disponibilidade, menor tempo de parada e menos impacto no ambiente interno. Nesse cenário, a gestão de recarga, a troca de baterias e a programação de janelas operacionais passaram a ser tão importantes quanto a capacidade nominal do equipamento.
As metas ESG deixaram de ser discurso institucional e passaram a influenciar crédito, contratação com grandes embarcadores e reputação com investidores. Emissões de escopo operacional, consumo energético e condições de trabalho entram cada vez mais em auditorias e relatórios. Uma frota elétrica ajuda a reduzir emissões locais e cria base de dados mais robusta para comprovar avanços, desde que a empresa acompanhe indicadores de consumo e produtividade.
Há ainda um componente trabalhista que pesa mais do que muitas empresas admitem. Ruído, vibração, calor e fumaça afetam conforto, concentração e segurança do operador. Em ambientes fechados, esse fator é especialmente relevante. Equipamentos elétricos tendem a oferecer operação mais silenciosa e suave, o que melhora a experiência de uso e pode reduzir fadiga ao longo do turno, com reflexo em produtividade e risco operacional.
A digitalização da intralogística também favorece a eletrificação. Sistemas WMS, sensores de doca, telemetria embarcada e dashboards de produtividade funcionam melhor quando a frota gera dados consistentes sobre uso, consumo, frenagem, impactos e ociosidade. A operação deixa de ser gerida por percepção e passa a ser ajustada por evidência. Esse salto de maturidade interessa especialmente a empresas com múltiplos turnos e sazonalidade forte.
Outro fator é a segurança regulatória e operacional dentro do armazém. Em instalações com alimentos, farmacêuticos, químicos ou produtos sensíveis, reduzir emissões locais e controlar melhor as condições internas é uma exigência prática. A eletrificação não elimina a necessidade de normas, inspeções e capacitação, mas reduz uma camada de risco associada à combustão em áreas confinadas.
Onde a empilhadeira elétrica entra na estratégia
O debate mais relevante não é preço de compra, mas TCO, o custo total de propriedade. Comparar apenas o valor de aquisição entre modelos elétricos e a combustão distorce a decisão. O cálculo correto precisa incluir energia, manutenção preventiva e corretiva, vida útil da bateria, infraestrutura de recarga, disponibilidade por turno, valor residual e impacto sobre produtividade. Em muitos casos, o investimento inicial maior é compensado por custos operacionais menores e melhor previsibilidade financeira.
Na manutenção, a diferença costuma ser expressiva. Equipamentos elétricos têm menos componentes sujeitos a desgaste típico de motores a combustão, como filtros, óleo lubrificante e partes associadas ao sistema térmico. Isso reduz paradas não planejadas e simplifica rotinas de oficina. O ganho, porém, depende de disciplina na manutenção elétrica, inspeção de conectores, gestão térmica da bateria e atualização de software quando aplicável.
A recarga oportunística mudou a lógica de uso da frota. Em vez de longas janelas de inatividade para recarga integral, muitas operações conseguem aproveitar pausas curtas, intervalos de refeição ou momentos de menor demanda para recompor energia. Esse modelo exige planejamento e carregadores compatíveis, mas aumenta a disponibilidade do equipamento. Em armazéns com picos bem distribuídos ao longo do dia, o efeito sobre produtividade pode ser relevante.
A escolha entre baterias de lítio e chumbo-ácido precisa ser feita com base em perfil operacional, e não em preferência genérica. O lítio oferece recarga mais rápida, menor necessidade de manutenção e melhor desempenho em operações intensas. Em contrapartida, exige investimento inicial mais alto. O chumbo-ácido ainda pode fazer sentido em operações menos críticas, com turnos previsíveis e maior sensibilidade a CAPEX, desde que a empresa aceite a rotina de manutenção e uma gestão mais rígida da recarga.
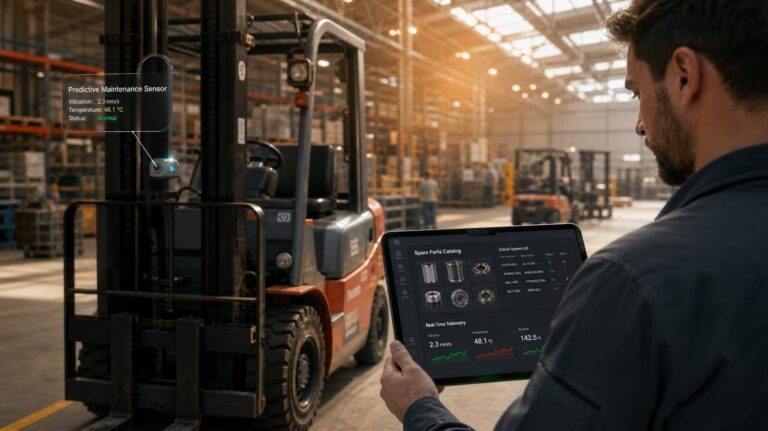
A telemetria é um dos pontos mais subestimados na adoção da empilhadeira elétrica. Sensores e softwares de frota permitem medir choques, velocidade, tempo em marcha lenta, utilização real, consumo energético e desvios de comportamento. Esses dados ajudam a corrigir vícios operacionais, redistribuir equipamentos e dimensionar melhor a frota. Em vez de comprar mais máquinas para resolver gargalos, a empresa muitas vezes descobre que o problema está na alocação ou no modo de uso.
Em ambientes indoor, os ganhos de segurança e conformidade são diretos. Menor emissão local e ruído mais baixo melhoram a condição do ambiente de trabalho e reduzem exigências complementares de ventilação em algumas configurações. Isso não dispensa análise técnica da instalação, mas altera o custo sistêmico do galpão. O efeito aparece especialmente em centros urbanos, onde restrições ambientais e ocupacionais tendem a ficar mais rígidas.
Produtividade, por sua vez, não depende apenas de velocidade máxima. Ela está ligada à repetibilidade do desempenho ao longo do turno, à ergonomia dos comandos, à visibilidade do operador e à estabilidade do equipamento em ciclos intensos. Modelos elétricos modernos entregam torque imediato e operação mais linear, o que ajuda em manobras repetitivas, docas congestionadas e corredores estreitos. Quando combinados com layout adequado, podem reduzir segundos em cada ciclo, acumulando ganho material no fim do mês.
Há também um efeito financeiro indireto. Como a eletrificação tende a gerar dados mais detalhados e custos mais previsíveis, o gestor consegue negociar melhor orçamento, contratos de manutenção e metas internas. O ativo deixa de ser uma caixa-preta. Para empresas com governança mais madura, isso facilita aprovação de investimento, porque a decisão passa a se apoiar em indicadores comparáveis e auditáveis.
Passo a passo para montar o business case
O primeiro passo é mapear ciclos, cargas e horas efetivas de uso. Sem esse diagnóstico, qualquer simulação vira exercício abstrato. A empresa precisa saber quantas horas por turno cada equipamento trabalha, qual a distância média percorrida, quantas elevações realiza, em que horários há pico e qual o peso médio movimentado. Também vale registrar tempo ocioso, espera em docas e deslocamentos vazios, porque esses fatores influenciam o dimensionamento da frota.
Esse mapeamento deve separar percepção de dado real. Em muitas operações, a liderança acredita que a frota está no limite, mas a telemetria mostra utilização irregular. Um equipamento pode operar acima da capacidade em uma área enquanto outro permanece subutilizado em outra. O business case sério começa quando a empresa mede fluxo, não quando apenas consulta histórico de manutenção ou opinião do supervisor.
Na sequência, entra a simulação de TCO e ROI. O ideal é construir cenários com horizonte de três a cinco anos, incluindo aquisição, energia, manutenção, infraestrutura, treinamento e eventual descarte ou substituição de bateria. Também convém testar cenários com diferentes taxas de utilização. Uma operação sazonal, por exemplo, pode ter retorno excelente no pico e mediano no restante do ano, o que muda a escolha entre compra, leasing ou locação.
O ROI não deve considerar apenas economia direta de energia ou manutenção. Há ganhos que merecem monetização, como redução de paradas, menor necessidade de equipamento reserva, aumento da disponibilidade operacional e melhoria de indicadores de segurança. Se a empresa possui metas ESG vinculadas a financiamento ou contratos comerciais, o benefício reputacional e de conformidade também pode entrar na análise, desde que tratado com critério.
O terceiro bloco é a infraestrutura elétrica e a gestão energética. Não basta instalar carregadores. É preciso avaliar demanda contratada, capacidade do quadro elétrico, ventilação da área de recarga, rotas seguras e impacto sobre a conta de energia. Em mercados com tarifa branca ou forte diferença entre horário de ponta e fora de ponta, a programação de recarga pode alterar significativamente o custo operacional. Esse detalhe é decisivo em operações com dezenas de equipamentos.
Empresas mais avançadas já integram a gestão de recarga ao planejamento do turno. Isso permite evitar picos simultâneos, distribuir consumo e priorizar ativos críticos. Em alguns casos, o uso de software para monitorar carregamento e saúde da bateria reduz degradação prematura. A lógica é semelhante à gestão de frota rodoviária: quem mede comportamento e consumo consegue alongar vida útil e reduzir custo por hora trabalhada.
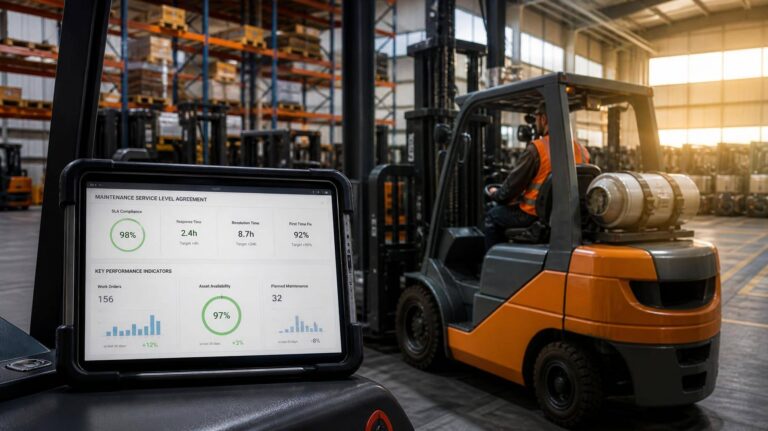
Depois vem o piloto controlado com KPIs claros. Trocar toda a frota de uma vez aumenta risco de erro de especificação. O caminho mais seguro é selecionar uma área, um perfil de carga e um conjunto reduzido de operadores para testar o modelo. Os indicadores devem incluir disponibilidade, consumo por hora, tempo de recarga, produtividade por ciclo, incidência de avarias, conforto do operador e custo de manutenção. Sem KPI comparável, o piloto vira demonstração comercial, não validação operacional.
Esse teste precisa durar o suficiente para capturar rotina real, e não apenas dias favoráveis. Um piloto curto pode mascarar gargalos de recarga, adaptação dos operadores ou limitações de layout. O ideal é atravessar diferentes turnos e, se possível, um período de pico. Assim, a empresa observa como o equipamento responde sob pressão, e não apenas em condição controlada.
Definir o modelo de aquisição é outra etapa crítica. Compra direta faz sentido quando a empresa busca patrimônio, possui previsibilidade de uso e capacidade de investir em infraestrutura. Leasing pode ser vantajoso para preservar caixa e distribuir o custo ao longo do contrato. Locação, por sua vez, ganha força em operações sazonais, projetos temporários ou empresas que preferem terceirizar parte do risco de manutenção e obsolescência.
Não existe modelo universalmente superior. O melhor formato depende de fluxo de caixa, horizonte de uso, estratégia tributária e apetite por gestão própria da frota. Em alguns casos, uma composição híbrida funciona melhor: compra para base operacional estável e locação para absorver sazonalidade. Essa flexibilidade evita superdimensionamento e melhora o uso do capital.
O plano de capacitação fecha o business case porque tecnologia sem rotina operacional bem treinada perde valor rapidamente. Operadores precisam entender recarga correta, limites de uso, direção defensiva, leitura de alertas e cuidados básicos com a bateria. Supervisores, por sua vez, devem saber interpretar telemetria, agir sobre desvios e ajustar escala de recarga. A área de manutenção precisa dominar procedimentos específicos do sistema elétrico e das baterias adotadas.
Quando treinamento, telemetria e manutenção trabalham juntos, a eletrificação deixa de ser projeto isolado e passa a ser prática de gestão. Esse é o ponto em que a operação captura ganhos consistentes: menos desperdício energético, menos parada, mais previsibilidade e melhor aderência às metas ESG. Para armazéns pressionados por custo e desempenho, a nova fronteira da eficiência não está apenas no equipamento. Está na capacidade de transformar energia e dados em resultado operacional mensurável.